logo
Zu Hause > Produkte > cnc-Präzisionsbearbeitung >
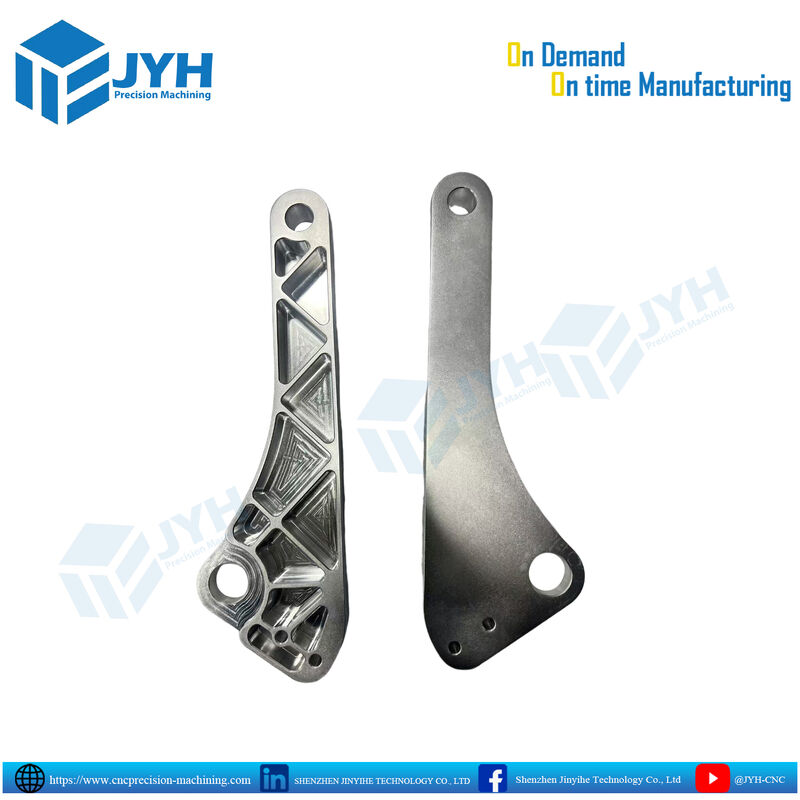
Custom Präzision CNC-Bearbeitung 7075-T6 Aluminium-Suspension Link Arm mit ± 0,001 mm Toleranz und 5-Achsen-CNC-Fräsen

Custom Präzision CNC-Bearbeitung 7075-T6 Aluminium-Suspension Link Arm mit ± 0,001 mm Toleranz und 5-Achsen-CNC-Fräsen

±0

001 mm Toleranz des Aufhängungsverbindungsarms

7075-T6 Aluminium-Pivot-Behälter

Herkunftsort:

China

Markenname:

JYH

Modellnummer:

OEM/ODM

Kontakt mit uns
Bitte um ein Angebot
Einzelheiten zum Produkt
Tyoe des Dienstes:
Maßgeschneidert und OEM
Produktionsvolumen:
Vom Prototyp zur Massenproduktion
Toleranz:
± 0,001 mm
Software:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Oberflächenbeschaffenheit:
Ra 0,4 - 1,6 µm
Bearbeitungstoleranz:
±0,01 mm (engere Toleranzen verfügbar)
Material:
Aluminium, Stahl, Titan, Messing, Kunststoff
Wärmebehandlung:
Auf Anfrage erhältlich
Farbe:
Schwarz/Sliver und kann angepasst werden
Bearbeitungsprozesse:
Fräsen, Drehen, Bohren, Schleifen
Verarbeitung mit Motten:
CNC-Bearbeitung
Andere:
Zeichnungen, Fotos und Muster sind willkommen
Hervorheben:

±0

,

001 mm Toleranz des Aufhängungsverbindungsarms

,

7075-T6 Aluminium-Pivot-Behälter

Zahlungs- und Versandbedingungen
Min Bestellmenge
1
Verpackung Informationen
Individuelle Verpackung
Lieferzeit
5-8 Tage
Zahlungsbedingungen
L/C, D/A, D/P, T/T
Versorgungsmaterial-Fähigkeit
Vom Prototyp zur Massenproduktion
Verwandte Produkte
Kontakt mit uns
Sandy Xu
Kontaktieren Sie uns jetzt
Beschreibung des Produkts
Maßgeschneiderter Präzisions-CNC-gefräster Aluminium-Aufhängungslenker & Schwenkarm
Dieser maßgeschneiderte, präzisions-CNC-gefräste Aluminium-Struktur-Aufhängungslenker wurde entwickelt, um schweren zyklischen Scher-, Biege- und dynamischen Belastungen standzuhalten. Er bietet maximale Torsionssteifigkeit bei minimalem Gewicht. Hergestellt in kontinuierlichen Hochgeschwindigkeits-CNC-Fräszentren mit 4 und 5 Achsen, verfügt die Komponente über ein konstruiertes, dreieckiges Steg-Taschen-Design (Isogrid-Taschen), das nicht-strukturelles Gewicht entfernt, während starre Scherstege intakt bleiben.
Die Dual-Pivot-Geometrie umfasst hochpräzise, aufgeriebene Schwenklagerbohrungen und Sackloch-Positionierstiftbohrungen, die für Nadellager, Gelenklager oder Presspassungsbuchsen ausgelegt sind. Mehrstufiges adaptives Schruppen und Hochgeschwindigkeits-Trochoidal-Konturfräsen erhalten ebene Bezugsflächen und strenge Bohrungs-zu-Bohrungs-Mittenabstandstoleranzen bis zu ±0,008 mm (±0,0003 Zoll). Jede Einheit wird mit einem gleichmäßigen Schleifmittelstrahlen und einer optionalen Harteloxierung Typ II oder Typ III behandelt, um Abrieb durch Straßenverkehr, Steinschlag und korrosive atmosphärische Bedingungen zu widerstehen.
Technische Spezifikationen
Parameter Standard Spezifikation Konstruktionshinweise & Fähigkeiten
Materialangaben Aluminium 7075-T6, 6061-T6, 6082-T6 7075-T6 empfohlen für Anwendungen mit hoher Stoßbelastung; 6061-T6 für allgemeine Zwecke
Bearbeitungsverfahren 4-Achsen / 5-Achsen simultanes CNC-Fräsen Mehrfach-Hohlraum-Adaptiv-Freistellung und einheitliche Schlichtdurchgänge
Maßtoleranzen ±0,010 mm allgemein; bis zu ±0,005 mm kritisch Bewertet nach ISO 2768-m/f oder ASME Y14.5 Standards
Schwenklager-Bohrungs-Rundlauf Innerhalb Ø0,012 mm relativ zu primären Bezugsflächen Gewährleistet reibungsfreie Drehung bei Dual-Pivot-Verbindungen
Bohrungs-Zylindrizität / Rundlauf Innerhalb 0,005 mm (0,0002 Zoll) Entscheidend für die Langlebigkeit von Lagern mit Presspassung
Oberflächengüte (Taschen) Ra 0,8 µm - Ra 1,6 µm (32 - 63 µin) Saubere CNC-Skallopierung entlang der inneren Stegwände
Oberflächenbehandlungen Glasperlenstrahlen (matt), MIL-A-8625 Typ II / Typ III Harteloxierung Klare, schwarze, titangraue oder kundenspezifische Eloxalfarben
Qualitätsprüfung 100% KMG-Inspektion, Bohrungs-Luftmessung, Oberflächenrauheitsmessgerät Vollständige Erstbemusterung (FAI), 3.1 Materialzertifikate und bemaßte Zeichnungen werden bereitgestellt
Auswahl des Strukturmaterials: AL 7075-T6 vs. AL 6061-T6 vs. Titan Ti-6Al-4V
Die Wahl des richtigen Substrats für Schwenkverbindungen mit hoher Last erfordert eine Abwägung von Ermüdungsbeständigkeit, Streckgrenze, Masse und Gesamtkosten:
Eigenschaft / Metrik Aluminium 6061-T6 Aluminium 7075-T6 Titan Grade 5 (Ti-6Al-4V)
Streckgrenze (Sy) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
Ermüdungsfestigkeit (107 Zyklen) 96 MPa 160 MPa 510 MPa
Dichte (ρ) 2,70 g/cm³ 2,81 g/cm³ 4,43 g/cm³
Spezifischer Modul (E/ρ) ~25,5 GPa/(g/cm³) ~25,6 GPa/(g/cm³) ~25,7 GPa/(g/cm³)
Effizienz des Bearbeitungszyklus Schnell (100% Basis) Schnell (~95% Basis) Langsam (~25-30% Basis)
Primäre Branchenrolle Leichtbaurobotik, Rahmen Motorsport-Querlenker, Luft- und Raumfahrt-Verbindungen Luftfahrt-Verbindungen für extreme Temperaturen
DFM & Präzisionsbearbeitungs-Highlights
  • Spannungsarm geglühte Isogrid-Stege: Innere Taschenwände und Eckradien sind für die Anstellwinkel des Schaftfräsers optimiert, um Restspannungskonzentrationen zu vermeiden und gleichzeitig die strukturelle Steifigkeit gegen seitliches Biegen zu erhalten.
  • Achsen-Ausrichtung in einer Aufspannung: Sowohl die dynamischen Schwenklagerbohrungen als auch die präzisen Sackloch-Positionierstiftbohrungen werden in derselben Bezugsspannvorrichtung aufgerieben, was die Koaxialität gewährleistet und ein Verklemmen des Stifts während der dynamischen Mehrachsenbewegung verhindert.
  • Kontrollierte Wandstärke: Die Stegdicke wird über den gesamten Boden und die Umfangsrippen innerhalb von ±0,015 mm gehalten, was Rattern, Dünnwandvibrationen und Werkzeugabdriften während Hochvorschubdurchgängen verhindert.
  • Berechnung von Gewinde- und Buchsenabständen: Alle Lagerbohrungen und Schraubengewinde berücksichtigen die konstruierte Schichtdicke der nachfolgenden Eloxierung (10-25 µm für Typ II/Typ III), um Passungen außerhalb der Toleranz nach der Beschichtung zu vermeiden.
Checkliste zur Produktionsverifizierung für Anfragen
  1. Stellen Sie native 3D-CAD-Dateien (.STEP oder .IGES) zusammen mit einer 2D-Konstruktionszeichnung (.PDF) mit Lagerbohrungs-Passungen (H7, P7 oder definierte Toleranzbandbreite) und Bezugsschemata bereit.
  2. Identifizieren Sie die Ziellegierung basierend auf der Betriebsbelastung (spezifizieren Sie 7075-T6 für hohe dynamische Zyklen oder 6061-T6 für Standardlasten).
  3. Spezifizieren Sie die Anforderungen an die Oberflächenbehandlung: feines Glasperlenstrahlen, klare/farbige Eloxierung gemäß MIL-A-8625 Typ II oder strapazierfähige Typ III Harteloxierung (50 µm).
  4. Klären Sie die Hardware-Anforderungen (z. B. für Presspassungsbuchsen aufgerieben, vorinstallierte Helicoil-Einsätze aus Messing/Edelstahl oder Positionierbohrungen für Passungsstifte).

Senden Sie Ihre Anfrage direkt an uns

Datenschutzrichtlinie China Gute Qualität cnc-Präzisionsbearbeitung Lieferant. Urheberrecht © 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Alle Rechte vorbehalten.